



Špeciálne vlastnosti valcovania hliníkovej fólie
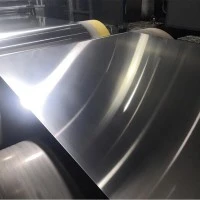
Pri výrobe dvojitých fólií sa valcovanie hliníkovej fólie delí na tri procesy: hrubé valcovanie, medzivalcovanie a dokončovacie valcovanie. Z technologického hľadiska sa dá zhruba rozdeliť podľa hrúbky valcovacieho výstupu. Všeobecná klasifikačná metóda je taká, že výstupná hrúbka je väčšia alebo rovná {{0}}.05 mm je hrubé valcovanie, výstupná hrúbka medzi 0,013 a 0,05 je stredná valcovanie a jednoduchý hotový výrobok a dvojitý valcovaný hotový výrobok s výstupnou hrúbkou menšou ako 0,013 mm sú dokončovacie valcovanie. Valcovacie charakteristiky hrubého valcovania a hliníkového plechu a pásu sú podobné. Riadenie hrúbky závisí hlavne od valcovacej sily a dodatočného napätia. Hrúbka hrubého valcovania je veľmi malá. Jeho vlastnosti valcovania sú úplne odlišné od valcovania hliníkových plechov a pásov. Má vlastnosti valcovania hliníkovej fólie. Jeho osobitosť zahŕňa najmä tieto aspekty:

(1) Valcovanie hliníkových dosiek a pásov. Aby bol hliníkový pás tenší, závisí hlavne od valcovacej sily, takže metóda automatického riadenia hrúbky dosky je založená na konštantnej medzere medzi valcami ako hlavnej metóde riadenia AGC. Aj keď sa mení valcovacia sila, hrúbku je možné kedykoľvek získať nastavením medzery medzi valcami, aby sa medzera medzi valcami udržala na určitej hodnote. Konzistentný materiál listov a pásov. Keď sa hliníková fólia valcuje na valcovanie so stredným povrchom, pretože hrúbka hliníkovej fólie je extrémne tenká, valcovacia sila sa počas valcovania zvyšuje, čo uľahčuje valcu vytvárať elastickú deformáciu ako valcovanému materiálu vytvárať plastickú deformáciu. Elastické sploštenie valca nemôže byť zanedbané, elastické valcovanie a sploštenie valca určuje, že pri valcovaní hliníkovej fólie už valcovacia sila nehrá rovnakú úlohu ako valcovacie dosky. Valcovanie hliníkovej fólie je vo všeobecnosti valcovanie bez medzier za podmienok konštantného tlaku a hrúbka hliníkovej fólie sa nastavuje. Závisí hlavne od nastavenia napätia a rýchlosti valcovania.
(2) Prekrývajúce sa valcovanie. V prípade extrémne tenkej hliníkovej fólie s hrúbkou menšou ako 0.012 mm (hrúbka súvisí s priemerom pracovného valca) je vzhľadom na elasticitu kotúča veľmi ťažké valcovať to s jedným listom. Preto sa používa metóda dvojitého valcovania, to znamená metóda pridávania mazacieho oleja medzi dve hliníkové fólie a ich následného valcovania (tiež nazývané stohovacie valcovanie). Laminované valcovanie môže nielen zrolovať extrémne tenkú hliníkovú fóliu, ktorú nie je možné vyrobiť jednoduchým valcovaním, ale aj znížiť počet zlomov pásu a zlepšiť produktivitu práce. Tento proces možno použiť na hromadnú výrobu jednostrannej hliníkovej fólie s hrúbkou 0,006 mm až 0,03 mm.
(3) Efekt rýchlosti. Počas procesu valcovania hliníkovej fólie sa jav, že hrúbka fólie sa s rastúcim stupňom valcovania stáva tenšou, nazýva rýchlostný efekt. Vysvetlenie mechanizmu účinku rýchlosti si ešte vyžaduje hĺbkový výskum. Všeobecne sa predpokladá, že dôvody pre efekt rýchlosti majú nasledujúce

tri aspekty:
1) Stav trenia medzi pracovným valcom a valcovaným materiálom sa mení. So zvyšujúcou sa rýchlosťou valcovania sa zvyšuje množstvo privádzaného mazacieho oleja, čo spôsobuje zmenu stavu mazania medzi valcom a valcovaným materiálom. Koeficient trenia sa znižuje, olejový film sa stáva silnejším a hrúbka hliníkovej fólie sa stáva tenšou.
2) Zmeny na samotnej valcovni. Vo valcovacej stolici používajúcej valcové ložiská, keď sa rýchlosť valcovania zvyšuje, hrdlo valca bude plávať v ložisku, takže dva vzájomne pôsobiace zaťažené valce sa budú pohybovať bližšie k sebe.
3) Zmäkčenie spracovania, keď sa materiál deformuje valcovaním. Rýchlosť valcovania vysokorýchlostnej valcovne hliníkovej fólie je veľmi vysoká. So zvyšujúcou sa rýchlosťou valcovania sa zvyšuje teplota deformačnej zóny valcovania. Podľa výpočtov môže teplota kovu v deformačnej zóne vzrásť na 200 stupňov, čo je ekvivalentné strednému regeneračnému žíhaniu, čo spôsobuje proces mäknutia valcovaných materiálov.
Princípy vývoja procesov valcovania hliníkových fólií
① Stanovenie celkovej rýchlosti spracovania Celková rýchlosť spracovania sa vzťahuje na celkový stupeň deformácie fólie po rekryštalizačnom žíhaní až do valcovania hotového výrobku. Všeobecne povedané, celková rýchlosť spracovania 1 série môže dosiahnuť viac ako 99% a niektoré produkty 8 série môžu tiež dosiahnuť túto hodnotu. Celková rýchlosť spracovania fólie z hliníkovej zliatiny je však vo všeobecnosti nižšia ako 90 %.
② Určenie rýchlosti spracovania prechodu Stanovenie rýchlosti spracovania prechodu je jadrom procesu valcovania. V prípade výrobkov série z čistého hliníka môže rýchlosť spracovania dosiahnuť 65%. Pri prvom prechode po žíhaní predvalku sa neodporúča používať príliš veľkú oceľ. Rýchlosť spracovania je vo všeobecnosti okolo 50 %.
Hrúbka valcovania
Metódy merania hrúbky počas valcovania hliníkovej fólie zahŕňajú hlavne meranie hrúbky vírivých prúdov, meranie hrúbky izotopových lúčov a meranie hrúbky röntgenového žiarenia. Röntgenové meranie hrúbky je najbežnejšie používaná metóda merania hrúbky pri výrobe hliníkových fólií, najmä vo vysokorýchlostných valcovniach hliníkových fólií. Metódy kontroly hrúbky počas valcovania hliníkovej fólie: kontrola valcovacej sily, kontrola napnutia, kontrola rýchlosti valcovania, napätie/rýchlosť, kontrola rýchlosti/napätia.


